Sa Andy Marine, naniniwala kami na ang praktikal na kaalaman sa pagmamanupaktura ay isa sa pinakamahalagang asset na binuo sa paglipas ng panahon.
Sa loob ng aming workshop, may mga inhinyero, mga espesyalista sa produksyon, at mga karanasang technician na gumugol ng maraming taon sa pagtatrabaho sa stainless steel marine hardware — mula sa pagpili ng materyal at proseso ng paghahagis hanggang sa pagtatapos at kontrol sa kalidad.
Marami sa mga insight na ito ay natutunan sa pamamagitan ng pang-araw-araw na karanasan sa produksyon: pag-unawa kung bakit nabigo ang isang bahagi, kung paano gumaganap ang iba't ibang mga materyales sa mga marine environment, at kung anong mga detalye ang tunay na mahalaga kapag bumubuo ng maaasahang hardware.
Gayunpaman, ang praktikal na kaalamang ito ay kadalasang ibinabahagi lamang sa loob ng workshop at bihirang maabot ang mga customer na gumagawa ng mga desisyon sa pag-sourcing at engineering.
Ang ENGINEER TALKS ay ang aming pagsisikap na ayusin ang mga pag-uusap na ito at ibahagi ang karanasan sa pagmamanupaktura sa likod ng marine hardware.
Sa pamamagitan ng seryeng ito, tinatalakay namin ang mga materyales, proseso ng produksyon, pagsasaalang-alang sa disenyo, at mga aralin sa totoong mundo mula sa pananaw ng isang tagagawa ng marine hardware.
Ang ENGINEER TALKS Ep.22 ngayon ay ipinakita ni Engineer Zhang, na isinulat ng editor ko.
1. Dalawang Coils ng Chain, Isang Stamp: Bakit Hindi Pa Sagot ang "10 mm".
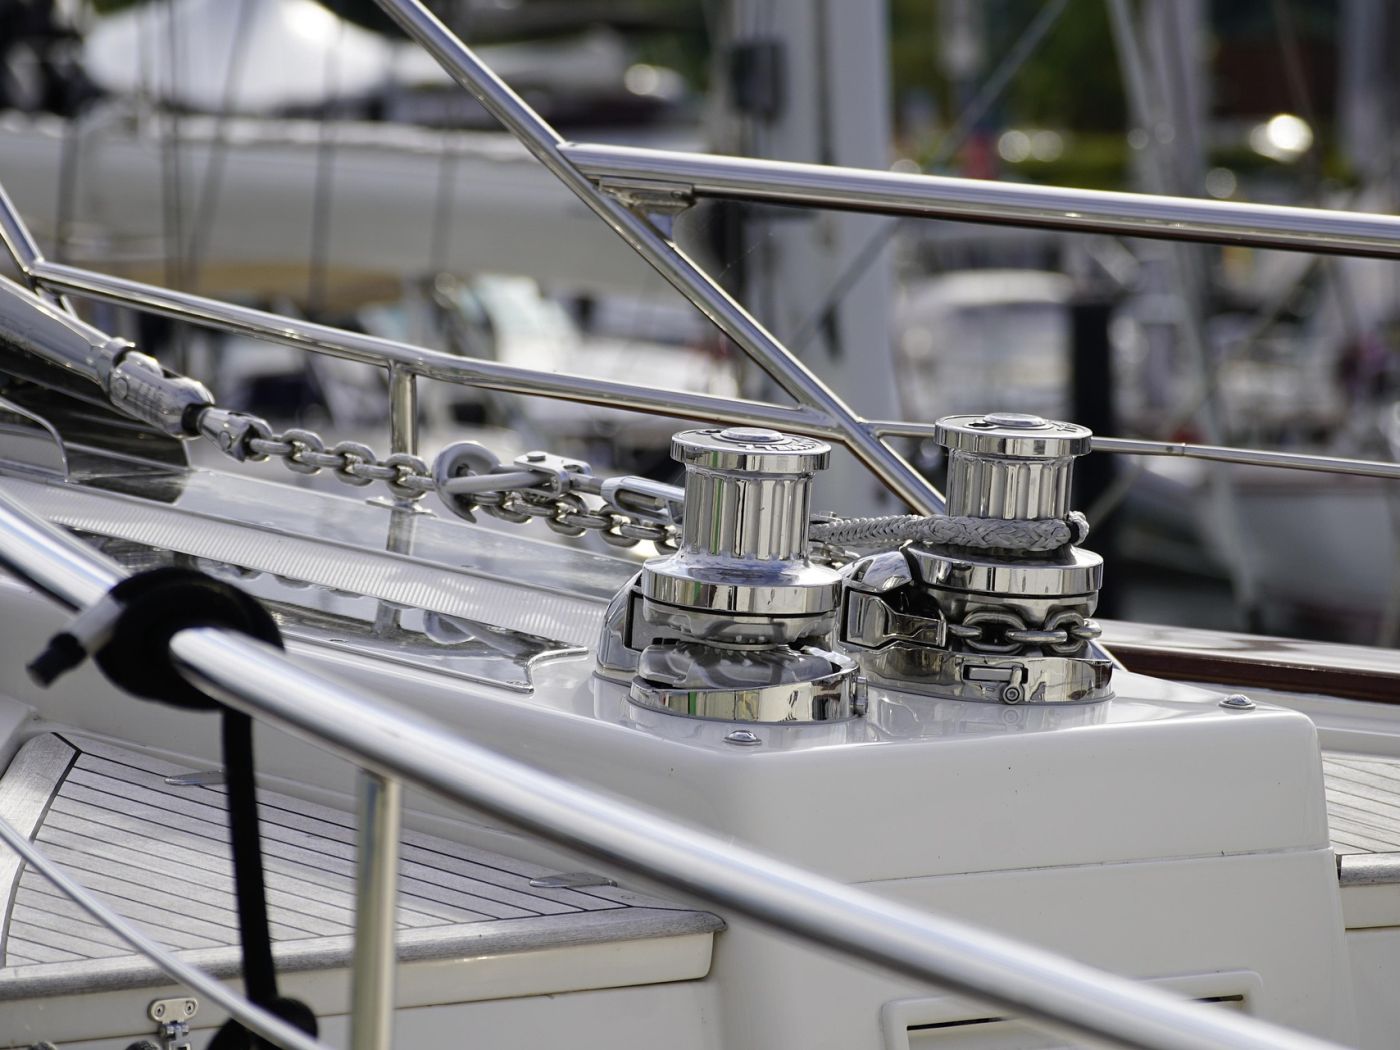
Ang dalawang coil ng short-link na anchor chain ay maaaring magdala ng parehong 10 mm na selyo at magkaiba pa rin ang pagkilos sa parehong windlass. Ang isang haba ay bumaba sa gypsy pocket at nagbabayad nang maayos; ang isa ay nakaupo nang medyo mataas sa mga dulo ng ngipin, at sa ilalim ng pagkarga ay nagsisimula itong lumaktaw - isang link na umaakyat, ang susunod na landing nang husto, ang kadena ay umaakyat sa sprocket sa halip na umupo dito.
Hindi mali ang diameter stamp. Ang isang 10 mm chain ay may nominal na bar diameter na humigit-kumulang 10 mm. Ang hindi sinasabi sa iyo ng selyo ay ang haba ng bawat link o ang lapad ng pagbubukas sa loob nito, at iyon ang mga sukat na talagang hawak ng windlass sprocket. Ang dalawang kadena ay maaaring magbahagi ng isang nominal na diameter at magkaiba pa rin, magkaugnay sa pamamagitan ng link, na ang isa ay magkasya sa isang hiwa ng bulsa para sa ibang pagkakalibrate at ang isa ay hindi.
Para sa sinumang papalitan ang isang rode o tumukoy ng bago, na ginagawang maikling pagkakasunud-sunod ng mga tanong ang isang simpleng pagsukat: kung saang pagkaka-calibrate ginawa ang chain, kung ano ang sinusukat ng natapos na link, at kung para saan ang gypsy sa windlass ay pinutol. Ang artikulong ito ay gumagana sa tatlong iyon sa pagkakasunud-sunod.
2. Ano ang Talagang Sinusukat ng Bawat Dimensyon ng Link
Bago maging kapaki-pakinabang ang anumang tsart, nakakatulong na ayusin kung ano ang ibig sabihin ng bawat dimensyon, dahil ang parehong link ay inilalarawan na may magkakaibang mga simbolo sa iba't ibang mga dokumento.
- Bar (wire) diameter - d.Ang kapal ng bakal na bumubuo sa link. Ito ang "nominal na laki" na naka-print sa label: 6 mm, 8 mm, 10 mm.
- Pitch - p.Ang haba sa loob ng isang link, na sinusukat sa pagitan ng mga panloob na mukha sa mga dulo ng link. Ang ilang mga dokumento ay tinatawag itong panloob na haba.
- Panloob na lapad.Ang malinaw na pagbubukas sa pagitan ng dalawang gilid ng isang link.
- Panlabas na lapad.Ang panlabas na lapad ng isang link, sinusukat mula sa panlabas na gilid hanggang sa panlabas na gilid.
Ang isang pagkakaiba ay mahalaga dito gaya ng mga kahulugan: isang nominal na pagmamarka, isang sinusukat na dimensyon, at isang limitasyon na dimensyon ay tatlong magkakaibang bagay. Ang nominal na laki ay isang label. Ang sinusukat na sukat ay kung ano ang binabasa ng isang caliper sa isang partikular na piraso ng kadena. Ang dimensyon ng limitasyon — isang tinukoy na minimum o maximum — ay kung ano ang pinahihintulutan ng isang pamantayan, at ito ang isa na ihahambing kapag nagpapasya kung uupo ang isang chain.
Ang dalawang pamantayang sukatan na ginamit sa artikulong ito ay may label na magkaibang geometry. Ang DIN 766 ay gumagamit ng d para sa diameter ng bar, t para sa panloob na haba (pitch), b1 para sa panloob na lapad, at b2 para sa panlabas na lapad. Gumagamit ang ISO 4565 ng dn para sa nominal na diameter, p1 para sa pitch, w1 para sa panloob na lapad, at w para sa panlabas na lapad, na nagsasaad ng w1 bilang minimum at w bilang maximum.
d (DIN 766) | dn (ISO 4565)
kapal ng bilog na bakal - "10 mm" chain ay 10 mm wire
t (DIN 766) | p1 (ISO 4565)
malinaw na haba sa loob ng isang link
b1 (DIN 766) | w1 min (ISO 4565)
malinaw na pagbubukas sa loob ng link
b2 (DIN 766) | w max (ISO 4565)
panlabas na gilid hanggang panlabas na gilid
| Dimensyon | Kung ano ang sinusukat nito | DIN 766 | ISO 4565 |
|---|---|---|---|
| Bar (wire) diameter | Kapal ng bilog na bakal kung saan nakayuko ang link — ang nominal na sukat sa label, halimbawa 10 mm | d | dn |
| Panloob na haba (pitch) | Malinaw na distansya sa loob ng link, mula sa panloob na gilid ng isang dulo hanggang sa panloob na gilid ng isa | t | p1 |
| Panloob na lapad | Maaliwalas na lapad ng pambungad sa loob ng link | b1 | w1 (nakasaad bilang minimum) |
| Panlabas na lapad | Labas na lapad sa buong link, mula sa panlabas na gilid hanggang sa panlabas na gilid | b2 | w (nakasaad bilang maximum) |
3. Dalawang Metric Calibration: DIN 766 at ISO 4565
Ang short-link na anchor chain para sa maliit na bapor ay naka-calibrate sa ilalim ng dalawang magkahiwalay na metric na pamilya, at ang pagkakaiba sa pagitan ng mga ito ay hindi kosmetiko.
Nalalapat ang ISO 4565:1986 sa mga anchor chain na may nominal na diameter na 6 mm hanggang 12 mm para sa maliit na bapor, na kinokontrol ng windlass ng bapor; ang pamantayan ay nagsasaad na hindi ito nalalapat sa mga kadena na ginagamit para sa pag-aangat. Ang mga sukat nito ay sumusunod sa isang simpleng batayan: ang pitch p1 ay tatlong beses ang nominal diameter dn; ang pinakamababang panloob na lapad w1 ay 1.35 beses dn; at ang maximum na panlabas na lapad w ay 3.6 beses dn. Ang mga ugnayang iyon ay gumagawa ng mga ISO row sa chart sa ibaba.
Ang DIN 766 ay isang hiwalay na sukatan ng short-link chain standard na nag-tabulate ng mas malawak na hanay ng mga nominal na laki. Ito ay hindi isang pagsasalin ng ISO 4565, at ang dalawa ay hindi mapapalitan. Ang isang haba ng chain ay ginawa, minarkahan, at ibinibigay sa isang pamilya ng pagkakalibrate, hindi sa pareho nang sabay-sabay.
Wala nang mas malinaw kaysa sa 10 mm, ang isang karaniwang sukat kung saan naghihiwalay ang dalawang pamilya sa pitch: DIN 766 ay tumutukoy sa 28 mm at ISO 4565 ay tumutukoy sa 30 mm para sa parehong nominal na diameter ng bar. Sa 8 mm ang pitch ay nangyayari na nag-tutugma sa 24 mm sa pareho, ngunit ang pinahihintulutang maximum na panlabas na lapad ay nagkakaiba pa rin - 27.2 mm sa ilalim ng DIN 766 laban sa 28.8 mm sa ilalim ng ISO 4565. Ang dalawang pagkakalibrate ay nakikilala sa pamamagitan ng buong hanay ng mga sukat ng link, hindi sa pamamagitan ng isang sukat o isang solong numero.
4. Chart ng Sukat ng Anchor Chain (Sanggunian sa Pagkakakilanlan)
Inililista ng talahanayan sa ibaba ang geometry ng link na na-publish ng bawat pamantayan, sa mga nominal na laki kung saan available ang mga halagang iyon. Kasama ito para matukoy ng isang mamimili kung ano ang malamang na maging isang chain — hindi para aprubahan ang isang gypsy fit.
| Serye ng spec | Nominal chain dia. d (mm) | Pitch / haba sa loob (mm) | Lapad sa loob (mm), ISO w1 min / DIN b1 | Labas na lapad (mm), max — ISO w max / DIN b2 max |
|---|---|---|---|---|
| ISO 4565 | 6 | 18 | 8.1 | 21.6 |
| ISO 4565 | 8 | 24 | 10.8 | 28.8 |
| ISO 4565 | 10 | 30 | 13.5 | 36 |
| ISO 4565 | 12 | 36 | 16.2 | 43.2 |
| DIN 766 | 6 | 18.5 | 7.2 | 20.4 |
| DIN 766 | 7 | 22 | 8.4 | 23.8 |
| DIN 766 | 8 | 24 | 9.6 | 27.2 |
| DIN 766 | 10 | 28 | 12 | 36 |
| DIN 766 | 11 | 31 | 13.2 | 40 |
| DIN 766 | 13 | 36 | 15.6 | 47 |
| DIN 766 | 14 | 41 | 16.8 | 50 |
| DIN 766 | 16 | 45 | 19.2 | 58 |
Layunin at pinagmulan ng tsart.Ang chart na ito ay isang sanggunian sa pagkakakilanlan, hindi isang pag-apruba sa pagiging tugma ng gypsy. Ang mga halaga ng ISO 4565 ay kinuha mula sa talahanayan ng sukat ng pamantayan mismo; ang mga halaga ng DIN 766 ay na-transcribe mula sa talahanayan ng pamantayan sa pamamagitan ng isang sanggunian sa industriya at na-cross-check laban sa teknikal na data ng isang tagagawa ng chain. Walang kasamang pagtatantya na partikular sa tagagawa, at walang cell na napupunan ng extrapolation mula sa kalapit na laki. Ang mga numero ay sariling limitasyon ng mga pamantayan: ISO internal width bilang pinakamababa, ISO external width bilang maximum, at DIN 766 external width b2 bilang maximum, na may DIN 766 internal width b1 na naka-tabulate bilang internal width.
Ang dalawang 10 mm na hanay ay ang pares na madalas nalilito sa field. Ang kanilang pitch ay nag-iiba ng 2 mm bawat link, at sa kabuuan ng isang kadena ang pagkakaiba ay naiipon — kaya naman ang isang hindi tugmang pagkakalibrate ay may posibilidad na lumabas bilang paglaktaw sa halip na bilang isang halatang maling chain. Ang pagsukat sa ilang mga link sa serye, sa halip na isang solong link, ay ang praktikal na paraan upang makita kung aling pagkakalibrate ang isang chain.
5. Bakit ang Gypsy, Hindi ang Label, ang Nagpapasya
Ang windlass gypsy - ang chainwheel - ay hindi isang pangkalahatang layunin na sprocket. Ang bulsa nito ay machined upang tanggapin ang isang tiyak na link: isang partikular na bar diameter, isang partikular na pitch, at isang partikular na lapad. Ang lahat ng tatlo ay pinutol sa parehong bulsa, kaya ang isang kadena ay kailangang masiyahan ang tatlo nang sabay-sabay, hindi lamang ang nominal na diameter.
Ang mekanismo ay pinakamadaling makita sa pitch. Habang tumatakbo ang kadena, ang bawat link ay kailangang mahulog sa isang bulsa at humiga sa upuan nito habang ang sumusunod na link ay kinuha ng ngipin. Kung ang pitch ay masyadong mahaba para sa bulsa, ang link ay dumapo sa dulo ng ngipin sa halip na sa upuan. Sa ilalim ng pag-igting, ang chain ay sumakay, ang susunod na link ay namali rin sa upuan, at ang pagtakbo ay nagiging isang serye ng mga paglaktaw - ang chain ay umaakyat sa sprocket sa halip na humawak dito. Kung masyadong maikli ang pitch, siksikan ng mga link ang bulsa at magbibigkis ang chain. Ang mga width fault ay kumikilos sa parehong paraan sa kabilang axis: ang isang link na masyadong malapad ay tumutulay sa mga dingding ng bulsa at hindi mauupuan, habang ang isang link na masyadong makitid ay gumagalaw nang maluwag at maaaring i-twist sa halip na subaybayan.
Ito rin ang dahilan kung bakit napakakaunti ang napatunayan ng isang bench test. Ang pag-drop ng ilang link sa isang gypsy sa pamamagitan ng kamay, o pag-ikot ng chainwheel nang dahan-dahan nang walang load, ay maaaring magmukhang nakakumbinsi sa isang chain na maling kumilos kapag nailapat ang tensyon at paggalaw. Kailangan lang tanggapin ng bulsa ang bawat link, sa isang buong run, sa ilalim ng load ng retrieval. Ang isang gumaganang margin ay itinayo sa bulsa ng gumagawa ng windlass, ngunit ang laki ng margin na iyon ay nag-iiba sa pagitan ng mga modelo, at walang solong tolerance figure na nalalapat sa bawat gypsy.
Ang praktikal na konklusyon ay ang sariling pagmamarka ng gypsy ay ang pangunahing identifier. Ang panlililak sa chainwheel, na binasa kasama ang manwal ng windlass, ay nagpapangalan sa pamantayan at ang laki ng bulsa ay pinutol. Ang chain ay hindi dapat patakbuhin sa isang gypsy machined para sa ibang pamantayan, kahit na ang nominal na laki ay mukhang pareho.
6. Isang Procurement Check Order
Para sa kapalit na rode o bagong build, ang mga pagsusuri ay tumatakbo sa ganitong pagkakasunud-sunod — mula sa nakapirming bahagi ng system hanggang sa variable na bahagi:
- Basahin mo muna ang gypsy.Kilalanin ang modelo ng windlass at chainwheel, at basahin ang panlililak sa gypsy kasama ang manwal ng windlass. Pinangalanan ng pagmamarka ang pamantayan at nominal na sukat kung saan pinutol ang bulsa; ito ang nakapirming sanggunian para sa lahat ng kasunod.
- Itugma ang ipinahayag na pamantayan at pagmamarka ng chain.Kumpirmahin kung saang pamilya ng pagkakalibrate ginawa ang chain at kung saan ito minarkahan ng gumawa, at tingnan kung tumutugma ito sa gypsy.
- I-verify ang mga natapos na sukat laban sa isang sample.Maglagay ng hindi bababa sa sampung link na patag, hilahin ang mga ito nang mahigpit, at sukatin mula sa labas na gilid hanggang sa labas na gilid sa isang malinis, hindi pa nasusuot na seksyon; ang isang link ay hindi praktikal upang sukatin nang tumpak. Ihambing ang resulta laban sa mga ipinahayag na sukat ng gumawa para sa pagkakalibrate na iyon. Mas mahaba ang sukat ng isang pagod na chain kaysa sa ginawa nito, kaya hindi dapat ang isang ginamit na chain ang tanging batayan para sa pagpapalaki ng bago.
- Kunin ang eksaktong detalye sa pagsulat at patakbuhin ang tinukoy na fit check.Kumpirmahin ang pagtutukoy ng supply sa gumagawa ng chain at sa windlass maker, at isagawa ang fit check na tinukoy ng windlass maker bago gumawa ng buong haba sa sisidlan.
Ang unang hakbang at ikalawang hakbang ay nagtatatag kung aling kadena ang isang kandidato. Kinukumpirma ng ikatlo at ikaapat na hakbang na ang chain ay aktwal na naghatid ng mga tugma — at ang mga ito ang mga hakbang na madalas na nilalaktawan kapag ang isang kapalit ay iniutos laban sa diameter lamang.
7. Ano ang Ipapadala sa Amin
Ang pagkumpirma ng Fit ay isang pagsasanay sa dokumentasyon bago ito bilhin. Upang kumpirmahin ang eksaktong detalye ng supply para sa isang chain sa isang binigay na windlass, ipadala sa amin:
- ang windlass at gypsy model, o ang stamping sa chainwheel;
- ang pagmamarka sa chain na kasalukuyang ginagamit (standard at laki);
- kinakailangan ang detalye ng chain — pamilya ng pagkakalibrate, nominal na laki, at kinakailangang haba;
- anumang may-katuturang drawing o windlass manual page.
Magtatrabaho kami mula sa mga iyon upang kumpirmahin ang detalye ng kung ano ang maaari naming ibigay. Hindi namin sine-certify ang kumbinasyon ng gypsy-and-chain mula sa iisang dimensyon, at hindi namin maipapangako na magkatugma ang isang arbitrary chain at gypsy — depende iyon sa pagkakalibrate at tolerance sa pagmamanupaktura ng gypsy, na parehong kumokontrol ng windlass maker.
Ang aming kasalukuyang anchoring hardware ay nakalista sa ilalimkadena ng anchor. Kung saan ang isang hindi kinakalawang na asero DIN 766 chain entry ay may kaugnayan, ito ay nakalista dito:hindi kinakalawang na asero DIN 766 kadena ng anchor. Ang listahan ng produkto ay isang entry point lamang; hindi ito mismong ebidensya na ang isang partikular na batch ay sumusunod sa anumang partikular na pamantayan, at ang dimensional na kumpirmasyon ay nagmumula pa rin sa dokumentasyon ng gumawa.